
Описание
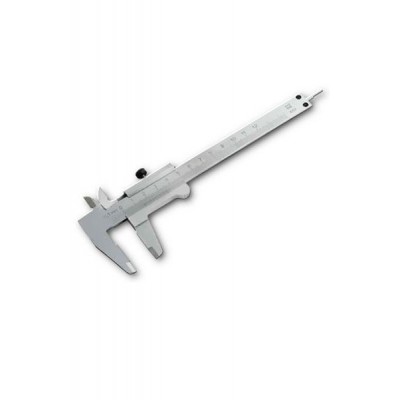
Штангенциркули следует изготовлять следующих основных типов:I - двусторонние с глубиномером,
1 - штанга, 2 - рамка, 3 - зажимающий элемент, 4 - нониус, 5 - рабочая поверхность штанги, 6 - глубиномер, 7 - губки с кромочными измерительными поверхностями для измерения внутренних размеров, 8 - губки с плоскими измерительными поверхностями для измерения наружных размеров, 9 - шкала штанги
Т-1 - односторонние с глубиномером с измерительными поверхностями из твердых сплавов,

1 - штанга, 2 - рамка, 3 - зажимающий элемент, 4 - нониус, 5 - рабочая поверхность штанги, 6 - глубиномер, 7 - губки с плоскими измерительными поверхностями для измерения наружных размеров, 8 - шкала штанги
II - двухсторонние,

1 - штанга, 2 - рамка, 3 - зажимающий элемент, 4 - нониус, 5 - рабочая поверхность штанги, 6 - устройство тонкой установки рамки, 7 - губки с кромочными измерительными поверхностями для измерения наружных размеров, 8 - губки с плоскими и цилиндрическими измерительными поверхностями для измерения наружных и внутренних размеров соответственно, 9 - шкала штанги
III - односторонние.

1 - штанга, 2 - рамка, 3 - зажимающий элемент, 4 - нониус, 5 - рабочая поверхность штанги, 6 - губки с плоскими измерительными поверхностями для измерения наружных размеров, 7 - губки с цилиндрическими измерительными поверхностями для измерения внутренних размеров, 8 - шкала штанги
Примечание. Допускается оснащать штангенциркули приспособлениями или вспомогательными измерительными поверхностями для расширения функциональных возможностей (измерения высот, уступов и др.).
Штангенциркули следует изготовлять с отсчетом по нониусу ШЦ (тип I, II, III) или с отсчетом по круговой шкале ШЦК, или с цифровым отсчетным устройством ШЦЦ.
 1 - круговая шкала отсчетного устройства, 2 - штанга, 3 - рамка, 4 - шкала штанги
 1 - цифровое отсчетное устройство, 2 - штанга, 3 - рамка
Диапазон измерений, значение отсчета по нониусу, цена деления круговой шкалы и шаг дискретности цифрового отсчетного устройства штангенциркулей должны соответствовать:
| Диапазон измерения штангенциркулей | Значение отсчета по нониусу | Цена деления круговой шкалы отсчетного устройства | Шаг дискретности цифрового отсчетного устройства |
| 0-125 | 0,05, 0,1 | 0,02, 0,05, 0,1 | 0,01 |
| 0-135 | 0,05, 0,1 | 0,02, 0,05, 0,1 | 0,01 |
| 0-150 | 0,05, 0,1 | 0,02, 0,05, 0,1 | 0,01 |
| 0-160 | 0,05, 0,1 | 0,02, 0,05, 0,1 | 0,01 |
| 0-200 | 0,05, 0,1 | 0,02, 0,05, 0,1 | 0,01 |
| 0-250 | 0,05, 0,1 | 0,02, 0,05, 0,1 | 0,01 |
| 0-300 | 0,05, 0,1 | 0,02, 0,05, 0,1 | 0,01 |
| 0-400 | 0,05, 0,1 | - | 0,01 |
| 0-500 | 0,05, 0,1 | - | 0,01 |
| 250-630 | 0,05, 0,1 | - | 0,01 |
| 250-800 | 0,05, 0,1 | - | 0,01 |
| 320-1000 | 0,05, 0,1 | - | 0,01 |
| 500-1250 | 0,1 | - | - |
| 500-1600 | 0,1 | - | - |
| 800-2000 | 0,1 | - | - |
1. Нижний предел измерения у штангенциркулей с верхним пределом до 400 мм установлен для измерения наружных размеров.2. У штангенциркулей типа Т-I диапазон измерения относится только к измерениям наружных размеров и глубины.
3. Верхний предел измерения штангенциркулей типов I и Т-I должен быть не более 300 мм.
4. Допускается изготовлять штангенциркули с раздельными нониусами или шкалами для измерения наружных и внутренних размеров.
5. Допускается изготовлять штангенциркули типа III с поверхностями для измерения наружных размеров из твердого сплава. (Твердый сплав по ГОСТ 3882).
Штангенциркули типов II и III, комплектуемые приспособлением для разметки, следует оснащать устройством для тонкой установки рамки. Для тонкой установки рамки допускается применять микрометрическую подачу.
Вылет губок l1 и l2 для измерения наружных размеров и вылет губок l1 и l3 для измерения внутренних размеров должен соответствовать:
| l | l | l1 | l2 | l3 | |
| Диапазон измерения | не менее | не более | не менее | ||
| 0-125 | 35 | 42 | 15 | - | - |
| 0-135 | 38 | 42 | 16 | - | - |
| 0-150 | 38 | 42 | 16 | - | - |
| 0-160 | 45 | 50 | 16 | 16 | 6 |
| 0-200 | 50 | 63 | 16 | 20 | 8 |
| 0-250 | 60 | 80 | 16 | 25 | 10 |
| 0-300 | 63 | 100 | 22 | 30 | 10 |
| 0-400 | 63 | 125 | - | 30 | 10 |
| 0-500 | 80 | 160 | - | 40 | 15 |
| 250-630 | 80 | 200 | - | 40 | 15 |
| 250-800 | 80 | 200 | - | 50 | 15 |
| 320-1000 | 80 | 200 | - | 50 | 20 |
| 500-1250 | 100 | 300 | - | 63 | 20 |
| 500-1600 | 100 | 300 | - | 63 | 20 |
| 800-2000 | 100 | 300 | - | 63 | 20 |
Штангенциркули типов II и III с губками для измерения внутренних размеров должны иметь цилиндрическую измерительную поверхность с радиусом не более половины суммарной толщины губок (не более g/2).
Для штангенциркулей с пределом измерения до 400 мм размер g не должен превышать 10 мм, а для штангенциркулей с верхним пределом измерения свыше 400 мм - 20 мм.
Длину нониуса следует выбирать из ряда: 9, 19, 39 мм - при значении отсчета по нониусу 0,1 мм, 19, 30 мм - при значении отсчета по нониусу 0,05 мм.
Длинные штрихи нониуса допускается отмечать целыми числами.
Штангенциркули с цифровым отсчетным устройством должны обеспечивать выполнение функций, характеризующих степень автоматизации, в соответствии с перечнем (по приложению).
Питание штангенциркулей с цифровым отсчетным устройством должно осуществляться от встроенного источника питания.
Питание штангенциркулей, имеющих вывод результатов измерения на внешнее устройство, должно осуществляться от встроенного источника питания и (или) от сети общего назначения через блок питания.
Конструкция штангенциркулей с цифровым отсчетным устройством должна обеспечивать правильность показаний при наибольшей допустимой скорости перемещения рамки не менее 0,5 м/с.
Технические требованияШтангенциркули следует изготовлять в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
Штангенциркули со значением отсчета по нониусу 0,1 мм и верхним пределом измерения до 400 мм и штангенциркули с отсчетом по круговой шкале с ценой деления 0,1 мм следует изготовлять двух классов точности: 1 и 2
Предел допускаемой погрешности штангенциркулей при температуре окружающей среды (20±5) °С, а также предел допускаемой погрешности штангенциркулей типов I и Т-I при измерении глубины, равной 20 мм, должен соответствовать:
| Предел допускаемой погрешности (±) | Предел допускаемой погрешности (±) | Предел допускаемой погрешности (±) | Предел допускаемой погрешности (±) | Предел допускаемой погрешности (±) | Предел допускаемой погрешности (±) | Предел допускаемой погрешности (±) | Предел допускаемой погрешности (±) | |
| нониус | нониус | нониус | круговая шкала | круговая шкала | круговая шкала | круговая шкала | цифровое отсчетное устройство | |
| Измеряемая длина | 0,05 | 0,1 для класса точности 1 | 0,1 для класса точности 2 | 0,02 | 0,05 | 0,1 для класса точности 1 | 0,1 для класса точности 2 | 0,01 |
| До 100 | 0,05 | 0,05 | 0,1 | 0,03 | 0,04 | 0,05 | 0,08 | 0,03 |
| Св. 100 до 200 | 0,05 | 0,05 | 0,1 | 0,03 | 0,04 | 0,05 | 0,08 | 0,03 |
| ' 200 ' 300 | 0,05 | 0,05 | 0,1 | 0,04 | 0,04 | 0,05 | 0,08 | 0,04 |
| ' 300 ' 400 | 0,05 | 0,1 | 0,1 | - | - | - | - | 0,04 |
| ' 400 ' 600 | 0,1 | 0,1 | - | - | - | - | - | 0,05 |
| ' 600 ' 800 | 0,1 | 0,1 | - | - | - | - | - | 0,06 |
| ' 800 ' 1000 | 0,1 | 0,1 | - | - | - | - | - | 0,07 |
| ' 1000 ' 1100 | - | 0,15 | - | - | - | - | - | - |
| ' 1100 ' 1200 | - | 0,16 | - | - | - | - | - | - |
| ' 1200 ' 1300 | - | 0,17 | - | - | - | - | - | - |
| ' 1300 ' 1400 | - | 0,18 | - | - | - | - | - | - |
| ' 1400 ' 1500 | - |
Оставить заявку
Заказать продукцию
|